TíProcurando a melhor máquina de gravação a laser ou corte a laser CNC para elevar o nível da sua produção profissional? Se você já trabalha com fabricação digital ou está querendo entrar nesse mercado de cabeça, com certeza já se deparou com uma sopa de letrinhas bem confusa: Fiber, Galvo CO2, UV, MOPA, lentes F-Theta e por aí vai. No começo, tudo parece fazer a mesma coisa: soltar um feixe de luz concentrado, queimar uma superfície e deixar uma marca permanente. Só que, na prática de oficina, colocar o feixe errado no material errado significa perder dinheiro, estragar peças caras e passar horas quebrando a cabeça sem entender por que o resultado ficou manchado, borrado ou simplesmente não apareceu.
A verdade é que não existe uma máquina mágica que faça absolutamente tudo com perfeição. O que existe é a tecnologia certa para a aplicação certa. Para a gente entender isso direito, precisamos conversar com calma sobre física de materiais, comprimentos de onda e a mecânica por trás desses sistemas. Vamos colocar as cartas na mesa, comparar os três principais tipos de laser galvanométrico do mercado e desmistificar de vez o que cada um entrega no dia a dia.
O que exatamente significa a tecnologia Galvo
Antes de falarmos das fontes de luz, vale a pena abrir um parêntese rápido sobre o termo Galvo. Muita gente confunde o tipo de laser com a movimentação da máquina. Quando você olha para uma máquina de corte a laser tradicional, seja uma CNC de pórtico com tubo de vidro de CO2 ou uma fresadora adaptada, você vê eixos físicos se movendo. Há um cabeçote pesado que corre para a esquerda e para a direita sobre uma barra de alumínio ou guia linear no eixo X, enquanto toda essa estrutura se move para frente e para trás no eixo Y puxada por correias dentadas e motores de passo. Isso funciona muito bem para cortar chapas grandes, mas é um sistema mecanicamente lento quando o objetivo é fazer pequenas marcações repetitivas.
O sistema galvanométrico muda completamente essa lógica. Em vez de mover um cabeçote inteiro de meio quilo sobre trilhos, a fonte do laser emite o feixe em direção a um cabeçote óptico fixo suspenso sobre a mesa de trabalho. Dentro dessa caixinha fechada existem dois espelhos milimétricos extremamente leves, acoplados a motores de precisão chamados galvanômetros. Um espelho move o feixe no eixo X e o outro no eixo Y com variações microscópicas de ângulo. Em seguida, essa luz passa por uma lente especial chamada F-Theta, que foca o feixe de maneira uniforme em toda a área plana de trabalho.
A consequência prática disso é uma velocidade absurda. Enquanto uma máquina cartesiana com correias trabalha confortavelmente gravando a 300 ou 500 milímetros por segundo, um cabeçote Galvo bate facilmente 3.000, 5.000 ou até 9.000 milímetros por segundo. Um logotipo complexo que levaria quatro minutos para ser gravado em uma máquina de pórtico comum fica pronto em três a cinco segundos em um sistema Galvo. A limitação fica por conta da área útil de gravação, que costuma variar de 10 por 10 centímetros até 30 por 30 centímetros, dependendo da lente utilizada. Entendido esse conceito da movimentação rápida, vamos entender como as fontes de luz interagem com a matéria.
Laser Fiber: o rei dos metais e da velocidade bruta
O laser de fibra óptica, popularmente chamado de Fiber Laser, é o cavalo de batalha de quem precisa gravar peças metálicas com volume alto e resistência extrema. Essa tecnologia opera em um comprimento de onda muito específico, na faixa de 1064 nanômetros. Esse número fica na região do infravermelho próximo do espectro eletromagnético e tem uma característica fundamental: metais absorvem essa frequência de luz com facilidade formidável.
A geração do feixe na Fiber é puramente de estado sólido. Em vez de usar tubos cheios de gás sujeitos a vazamentos ou lâmpadas frágeis, o sistema utiliza diodos semicondutores que bombeiam energia para dentro de uma fibra de vidro dopada com elementos químicos como o itérbio. Esse cabo óptico amplifica a luz de forma extremamente limpa e confiável, entregando uma vida útil operacional impressionante, frequentemente estimada entre cinquenta mil e cem mil horas de trabalho sem necessidade de reposição de gás ou espelhos externos complexos.
Quando esse feixe de 1064 nanômetros atinge uma chapa de aço inoxidável, alumínio, latão, cobre, titânio ou ouro, ele transfere uma quantidade colossal de calor concentrado em uma fração minúscula de segundo. O processo aqui é essencialmente termomecânico e de ablação térmica: o material da superfície atinge o ponto de fusão ou evaporação quase instantaneamente, vaporizando uma fina camada do metal ou criando uma oxidação controlada.
Se o seu trabalho principal é personalizar facas de corte, joias, armas de fogo registradas, ferramentas manuais, peças automotivas, plaquetas patrimoniais de alumínio anodizado ou copos térmicos de inox removendo a pintura eletrostática, a Fiber é a ferramenta definitiva. Vale lembrar um detalhe operacional importante: em copos e canecas térmicas pintadas, o que a Fiber costuma fazer não é fundir o aço bruto por baixo, mas sim vaporizar instantaneamente a camada de tinta ou pintura a pó externa, revelando o metal brilhante com uma nitidez impecável e em poucos segundos.
Dentro da família das Fibers tradicionais, chamadas comumente de Q-Switched, você consegue controlar potência, velocidade e frequência de pulso. No entanto, se você optar por uma variação mais moderna chamada MOPA, você ganha o controle sobre a largura do pulso da luz em nanossegundos. Esse refinamento extra permite atingir temperaturas de oxidação extremamente finas, possibilitando criar marcações coloridas em aço inoxidável e tons pretos profundos e resistentes em alumínio polido ou titânio, sem deformar a peça pelo calor excessivo.
Por outro lado, a Fiber é péssima para trabalhar materiais orgânicos. Se você tentar gravar madeira crua, papelão, couro ou acrílico transparente com uma Fiber de 1064 nanômetros, a luz simplesmente atravessará o material ou queimará a peça de maneira desordenada e descontrolada, gerando fuligem sem profundidade nem definição. O acrílico transparente, por exemplo, é totalmente invisível para esse comprimento de onda; a luz passa direto pela chapa como se ela não estivesse ali e atinge a mesa de aço embaixo.
Laser Galvo CO2: a escolha certa para materiais orgânicos
Se a Fiber domina o universo dos metais, o laser de CO2 reina absoluto sobre os materiais não-metálicos e orgânicos. Aqui nós mudamos radicalmente de frequência. O laser de CO2 opera no infravermelho longo, com um comprimento de onda por volta de 10600 nanômetros, o que equivale a dez vezes o tamanho da onda da Fiber.
A física dos materiais explica a razão de ele existir: substâncias ricas em carbono, polímeros densos, vidros e cerâmicas têm uma afinidade gigantesca com a frequência de dez micrômetros. Quando esse feixe atinge uma placa de madeira maciça, uma folha de couro legítimo, uma chapa de acrílico fundido ou uma garrafa de vidro, o material não deixa a luz passar; ele absorve a energia luminosa na superfície externa e a converte em calor localizado.
Uma máquina Galvo CO2 utiliza essa fonte gasosa, geralmente montada em um tubo metálico lacrado de radiofrequência ou em tubos de vidro de boa qualidade acoplados a espelhos especiais feitos de silício ou molibdênio com tratamento dourado, que suportam essa faixa de onda sem perder refletividade. Esse feixe passa pelos espelhos galvanométricos e pela lente de seleneto de zinco, descendo em alta velocidade sobre o material.
Imagine que você tem uma confecção de artigos em couro, uma linha de brindes em MDF ou madeira nobre, caixas de papelão personalizadas ou precisa gravar logotipos em garrafas de vinho e potes de vidro. Em uma máquina de CO2 cartesiana convencional, marcar cem chaveiros de couro leva um tempo considerável porque a cabeça da máquina precisa ir e voltar sobre cada linha de preenchimento. Com a Galvo CO2, você espalha as peças na área de trabalho e a máquina executa cada gravação em questão de um a dois segundos por unidade.
Em materiais como o acrílico, a Galvo CO2 produz uma marcação fosca, limpa e bem contrastada, vaporizando o polímero sem queimar as bordas. Na madeira, ela cria aquele tom escurecido característico da queima da lignina com uma precisão tipográfica surpreendente. No vidro e no espelho, o choque térmico do feixe de CO2 microfratura a superfície da sílica, deixando um acabamento texturizado muito parecido com o jateamento de areia clássico, só que sem nenhuma sujeira de pó abrasivo e sem a necessidade de máscaras de vinil.
A fraqueza óbvia da Galvo CO2 é o metal cru. Você não conseguirá marcar aço inox, latão ou cobre com um feixe de CO2 de potências comuns de bancada, porque o metal atua como um espelho quase perfeito para esse comprimento de onda longo, refletindo a energia e podendo até danificar o sistema óptico por retorno de feixe. A única exceção é o uso de pastas e sprays térmicos químicos auxiliares, que fundem na superfície metálica ao receberem o calor da queima, mas esse é um processo lento que costuma fugir da proposta de alta velocidade das linhas Galvo.
Laser Galvo UV: a revolução da marcação a frio
Chegamos agora na tecnologia mais sofisticada, delicada e tecnicamente fascinante do trio: o laser ultravioleta, ou Galvo UV. Enquanto a Fiber queima na faixa de 1064 nanômetros e a CO2 atua na casa dos 10600 nanômetros, o UV quebra todos os padrões e desce para o comprimento de onda curtíssimo de 355 nanômetros. Estamos falando de luz na faixa ultravioleta pura, fora do campo de visão humana e com um pacote de energia por fóton incrivelmente alto.
Para gerar esse comprimento de onda minúsculo, o equipamento costuma pegar o feixe inicial de uma fonte de estado sólido parecida com a da Fiber e fazê-lo atravessar cristais não-lineares especiais dentro da cavidade óptica. Esses cristais provocam um fenômeno físico chamado geração de harmônicos superiores, dobrando e triplicando a frequência da luz, o que divide o comprimento de onda original até chegar nos 355 nanômetros exatos.
A grande mágica do laser UV atende pelo termo técnico de processamento a frio ou fotoablação não-térmica. Quando uma Fiber ou uma CO2 atinge um material, a gravação acontece basicamente por derretimento, combustão ou vaporização induzida por calor bruto extremo. O laser UV opera em uma dinâmica molecular totalmente diferente. Devido ao comprimento de onda ultra-reduzido, a energia de cada fóton individual do feixe é mais forte do que a própria ligação química que une as moléculas do material na peça.
Em vez de queimar, derreter ou carbonizar o substrato, o UV quebra diretamente as cadeias moleculares por impacto fotoquímico. O material simplesmente se desintegra e se desprende em escala microscópica sem gerar calor sensível para as áreas vizinhas da peça. Não existe aquela chamada zona termicamente afetada, que é o terror de quem trabalha com precisão cirúrgica.
Isso abre portas para uma infinidade de materiais que derreteriam, entortariam ou ficariam amarelados sob qualquer outro laser. Pense em plásticos sensíveis como polietileno, polipropileno, PVC rígido, silicones médicos, películas de embalagem de alimentos e componentes eletrônicos minúsculos. Se você tentar gravar uma tampinha de garrafa plástica fina ou o cabo de um carregador de celular branco com uma Fiber, o calor estufa o plástico, borra as bordas e deixa uma crosta marrom feia. A máquina Galvo UV, por sua vez, realiza uma quebra química na superfície do plástico que altera a pigmentação instantaneamente, gerando uma marcação escura, ultra-nítida, perfeitamente lisa ao toque e sem levantar uma bolha sequer.
Além dos plásticos complexos, o UV é o rei absoluto da gravação em vidro fino, cristais e cerâmicas nobres. Como ele não aquece o material de forma brusca, ele não causa as rachaduras profundas e o lascamento irregular que a CO2 às vezes provoca em vidros finos, como taças de cristal e frascos de perfume importado. A marcação no vidro com UV fica translúcida, fosca de maneira homogênea e com uma sensação tátil extremamente aveludada.
O outro lado da moeda do laser UV envolve custos e fragilidade operacional. As fontes ultravioleta são significativamente mais caras do que as fontes Fiber convencionais e demandam sistemas de resfriamento muito rigorosos, geralmente com chillers de circulação de água integrados para manter a temperatura do cristal gerador perfeitamente estável. Além disso, a taxa de desgaste dos componentes ópticos internos do ressonador UV é maior do que a durabilidade quase infinita de uma boa fonte Fiber, exigindo um plano de negócios que justifique o valor investido por meio de produtos de altíssimo valor agregado.
Comparativo direto de características e materiais
Para enxergar com clareza como as três máquinas se posicionam na rotina de uma oficina ou fábrica, vale a pena confrontar as especificações práticas lado a lado.
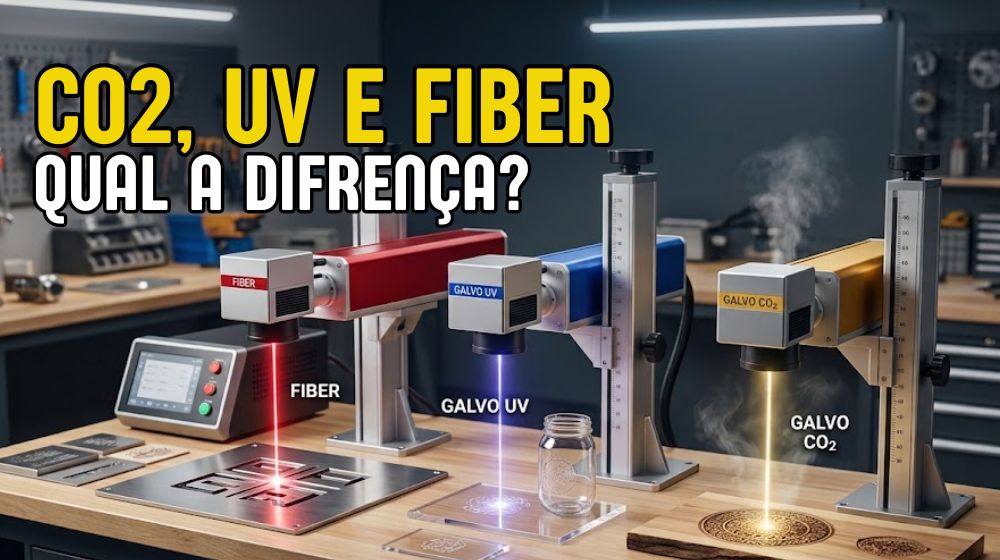
A máquina Fiber trabalha em 1064 nanômetros, tem como principal mecanismo de ação a ablação térmica concentrada, opera com potências comuns entre 20W, 30W, 50W e até 100W, e seu ponto forte são metais ferrosos e não-ferrosos, ligas especiais e plásticos de engenharia muito escuros. Seu ponto fraco se concentra em madeiras, couros, vidros e acrílicos transparentes. A durabilidade da fonte é altíssima e o resfriamento costuma ser feito puramente a ar por ventoinhas internas.
A máquina Galvo CO2 atua em 10600 nanômetros, funciona por meio de queima superficial e microfratura térmica, com potências de trabalho geralmente entre 30W, 40W e 60W para modelos de bancada Galvo. Seu foco imbatível reside em madeiras de todas as densidades, MDF, papéis especiais, tecidos pesados, couro natural e sintético, vidros grossos e pedras polidas. Ela falha completamente diante de metais crus e polidos sem tratamento químico prévio. A durabilidade do tubo metálico RF é excelente, e o resfriamento varia entre ar forçado e circulação líquida nos modelos mais potentes.
A máquina Galvo UV opera em 355 nanômetros, utiliza o método exclusivo de fotoablação a frio sem calor residual, com potências nominais bem mais baixas, girando em torno de 3W, 5W, 10W e raramente 15W. Seus materiais ideais são todos os tipos de plásticos nobres ou frágeis, vidros finos, cristais finos, pastilhas eletrônicas, placas de circuito impresso e produtos hospitalares esterilizados. O ponto fraco é o custo elevado de aquisição por watt de potência, a manutenção mais meticulosa e a lentidão para trabalhos que exijam gravação profunda em metais maciços.
Fatores decisivos para não errar na escolha
Agora que as bases técnicas estão claras, como você decide de verdade onde colocar o seu dinheiro suado? A decisão nunca deve começar pelo catálogo do fornecedor ou pela máquina que parece mais bonita no vídeo promocional da internet. O caminho certo sempre começa na análise rigorosa do seu portfólio de produtos e no público consumidor que você atende.
Se a sua meta comercial é atingir o mercado promocional corporativo de massa focado em canetas de metal, chaveiros metálicos, canivetes, instrumentos cirúrgicos, ferramentas mecânicas personalizadas ou o mercado gigantesco de copos térmicos e garrafas com pintura eletrostática, a resposta é direta: você precisa de uma Fiber. Ela entrega a maior velocidade de produção por metro quadrado, consome pouquíssima energia elétrica, não exige consumíveis recorrentes e aguenta trabalhar dois turnos inteiros por dia sem pedir água.
Se o seu negócio tem um pé fincado no artesanato de alto padrão, marcenaria fina, artigos de papelaria criativa, brindes corporativos ecológicos feitos em bambu e madeira reflorestada, embalagens personalizadas de couro ou jateamento decorativo em garrafas e copos de vidro tradicionais, a Galvo CO2 é o caminho natural. Ela transforma peças simples de matérias-primas rústicas em produtos com alto valor percebido em fração de segundos, superando qualquer máquina de pórtico em volume de peças por hora.
Por fim, se você atua em um nicho onde a perfeição estética milimétrica é obrigatória, sem margem para fuligem, bordas derretidas ou fumaça residual, a Galvo UV se torna insubstituível. Setores como a indústria cosmética com seus frascos de vidro requintados e tampas plásticas sofisticadas, a indústria farmacêutica gravando códigos em blisters e seringas, a área de eletrônicos marcando cases plásticos de fones de ouvido e teclados de silicone, ou a joalheria que trabalha com pedras e minerais sensíveis ao calor dependem estritamente da precisão a frio que só o comprimento de onda de 355 nanômetros consegue fornecer.
Analisar os custos de entrada também faz parte da maturidade de qualquer projeto produtivo. Enquanto uma boa máquina Fiber de entrada tem um valor de aquisição extremamente competitivo e amortização rápida pelo volume de trabalho, um sistema UV completo com chiller integrado pode custar facilmente duas a três vezes mais para a mesma área de gravação útil. Colocar esse custo na ponta do lápis contra o preço final que o seu cliente está disposto a pagar por aquela gravação perfeita é o que separa um investimento lucrativo de uma máquina cara parada pegando poeira no canto da bancada.
Avaliando o material que compõe a sua matéria-prima principal, o acabamento visual e tátil exigido pelo seu nicho de clientes e o ritmo de entrega diário que a sua operação precisa suportar, a escolha entre Fiber, Galvo CO2 e Galvo UV deixa de ser uma aposta incerta e se transforma em uma decisão técnica e financeira totalmente segura para a sua jornada profissional.