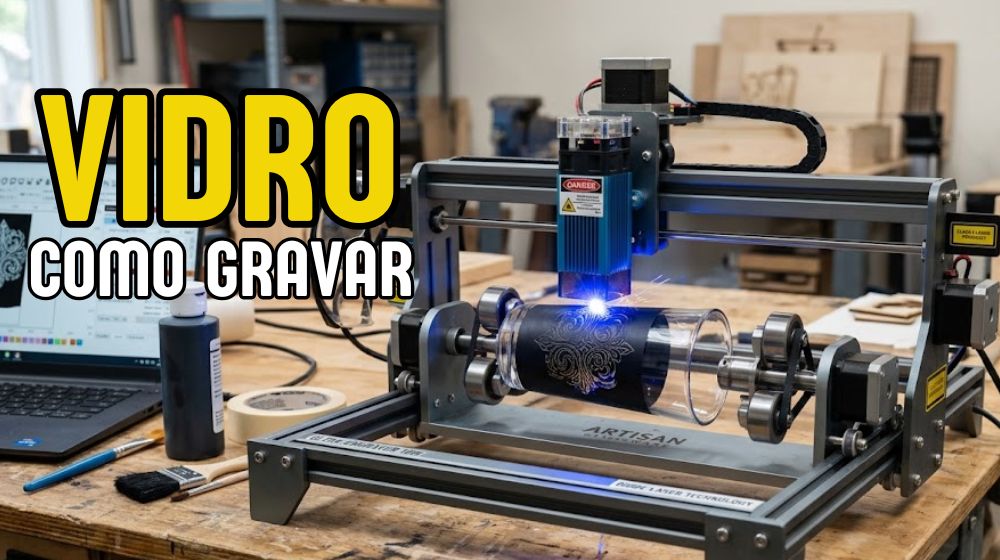
Aprenda gravação a laser e corte a laser profissional em máquinas CNC laser diodo personalizando copos, garrafas e placas de vidro com acabamento impecável. Se você comprou uma gravadora a laser recentemente, provavelmente já tentou colocar uma peça de vidro embaixo do feixe de luz e teve uma baita decepção ao ver que o laser simplesmente atravessou o material sem fazer absolutamente nada.
Isso acontece direto com quem está começando. A física por trás das gravadoras de diodo explica fácil esse mistério. Os lasers de bancada mais populares trabalham no comprimento de onda da luz azul visível, por volta de 450 nanômetros. Como o vidro comum é transparente a essa faixa de luz, o feixe passa direto por ele como se não houvesse obstáculo, indo queimar a sua mesa de sacrifício logo abaixo. Diferente de uma máquina de laser CO2, cujo feixe de 10.600 nanômetros é absorvido naturalmente pelo vidro sem qualquer truque, no diodo nós precisamos trapacear a física.
Para conseguir marcar o vidro usando diodo de 5W, 10W, 20W ou potências maiores, você precisa criar uma camada intermediária que absorva essa luz e transfira o calor instantaneamente para a superfície da peça. Essa transferência térmica microscópica cria pequenas microfraturas no vidro, gerando aquele efeito fosco e esbranquiçado clássico da gravação. Vamos conversar ponto a ponto sobre os melhores métodos, os erros comuns e os parâmetros ideais para você parar de perder peças.
Os métodos de preparação da superfície
A regra de ouro do laser de diodo no vidro é: sem contraste superficial, não tem gravação. Existem três formas principais de cobrir o vidro antes de enviar o trabalho pelo LightBurn ou LaserGRBL, e cada uma tem vantagens claras dependendo da sua rotina de oficina.
A primeira técnica, e a mais acessível de todas, é a tinta têmpera preta ou tinta guache escolar. Você aplica uma camada fina e uniforme com um pincel macio ou rolinho de espuma, espera secar por alguns minutos e leva para a máquina. A tinta preta absorve todo o feixe de 450nm, esquenta brutalmente e transfere essa energia para a primeira camada molecular do vidro. A maior vantagem desse método é a limpeza pós-processo: você coloca a peça embaixo da torneira, passa uma bucha macia com detergente neutro e a tinta sai inteira em segundos, sem esforço e sem cheiro forte na oficina.
A segunda opção é o spray preto fosco, automotivo ou de uso geral. O spray entrega uma camada muito mais homogênea do que o pincel, o que garante uma gravação sem falhas em áreas com preenchimento sólido. No entanto, ele traz dois inconvenientes: gera cheiro forte de solvente durante a secagem e exige o uso de álcool isopropílico, acetona ou thinner para a remoção completa após o trabalho. Se você trabalha em um quarto ou espaço fechado sem exaustão potente, o spray pode se tornar um incômodo rápido.
A terceira alternativa é o papel de transferência térmica a laser ou fita de papel masking escurecida. Existem papéis de transferência específicos para cerâmica e vidro que você molha na água, aplica na peça como se fosse um decalque, espera secar e grava por cima. Eles funcionam muito bem, mas têm um custo por peça consideravelmente mais alto do que a boa e velha tinta têmpera. Para quem produz brindes em grande escala, o custo acumulado do papel específico costuma pesar na margem de lucro.
Existe ainda o truque do giz de cera ou da caneta marcadora permanente preta. Para trabalhos muito pequenos, como gravar apenas uma inicial minúscula ou um logotipo de dois centímetros, pintar a área com uma caneta preta resistente resolve o problema rapidamente. Porém, para áreas maiores, o marcador deixa marcas visíveis de sobreposição de traços, resultando em manchas claras e escuras no acabamento final.
O segredo da espessura da camada de tinta
Um erro recorrente de quem está iniciando é achar que quanto mais tinta passar, melhor será a proteção e mais funda será a gravação. O resultado prático costuma ser o inverso: excesso de fumaça, gravação borrada e bordas serrilhadas.
A camada de bloqueio precisa ser o mais fina possível, desde que seja totalmente opaca contra a luz. Se você passar uma demão grossa de tinta têmpera ou spray, o laser gastará grande parte da sua energia apenas para vaporizar a casca da tinta antes de conseguir alcançar a superfície do vidro. Isso dispersa o foco térmico, alarga a linha de corte e faz o desenho perder toda a nitidez.
O ponto correto é aplicar uma camada fina, uniforme e sem bolhas de ar. Se você segurar a peça contra uma lâmpada comum e não enxergar a claridade através da área pintada, a espessura já está no ponto perfeito para o feixe trabalhar com precisão milimétrica.
Potência do diodo: 5W, 10W e 20W
Nem todo laser de diodo se comporta do mesmo jeito. A densidade de potência do seu módulo dita como você deve configurar a velocidade de avanço e o percentual de força no software.
Módulos de 5W ópticos reais têm um ponto focal minúsculo, mas contam com pouca energia térmica residual. Para conseguir microfraturar o vidro com um cabeçote de 5W, você precisará trabalhar em velocidades relativamente baixas, entre 600 mm/min e 1000 mm/min, com a potência quase sempre no topo, entre 85% e 95%. Como a velocidade é baixa, o tempo total de produção em peças grandes é maior, mas o nível de detalhe em fontes finas e traços delicados fica excelente.
Módulos de 10W representam o meio-termo ideal para a maioria das pequenas oficinas de personalização. Eles reúnem potência de sobra para quebrar a superfície do vidro mantendo um ponto de foco compacto. Com 10W, você consegue subir a velocidade para a faixa de 1500 mm/min a 2500 mm/min, mantendo a potência entre 50% e 75%. Essa margem de sobra preserva a vida útil do diodo laser, já que você nunca precisa operar com o módulo no limite de 100% de estresse térmico.
Módulos de 20W ou superiores entregam uma força bruta tremenda. Aqui, o perigo deixa de ser a falta de gravação e passa a ser o excesso de agressividade. Se você usar potência demais em um cabeçote de 20W, o vidro esquenta além da conta e começa a lascar pedaços inteiros, deixando a superfície áspera como uma lixa grossa ou até mesmo trincando copos finos. Com 20W, a regra é acelerar o carro: trabalhe com velocidades entre 3000 mm/min e 5000 mm/min, mantendo potências moderadas entre 35% e 55%.
Evite rodar qualquer gravação a 100% contínuos de potência, independentemente da máquina. Rodar seus trabalhos entre 70% e 80% do teto máximo do seu equipamento garante que a placa controladora, os diodos internos e os ventiladores operem dentro de limites térmicos seguros por anos a fio.
Linhas por polegada e resolução da imagem
O vidro se comporta de forma completamente diferente do MDF, do acrílico escuro ou do couro sintético. Enquanto na madeira você busca queimar fibras para obter um tom escuro e contrastado, no vidro o objetivo é apenas causar fraturas ópticas controladas.
Por conta disso, trabalhar com resoluções de imagem muito altas no LightBurn costuma arruinar a gravação. Se você configurar o software com 400 ou 500 linhas por polegada (LPI), as passadas do laser ficarão tão encavaladas umas nas outras que a mesma linha de vidro será atingida repetidamente pelo calor. Quando o vidro sofre choques térmicos sobrepostos em intervalos de frações de segundo, as microfraturas se juntam em grandes trincas, a peça começa a soltar pequenos estilhaços perigosos e a arte perde completamente o foco visual.
Para gravações limpas em vidro, o intervalo de linhas deve ficar entre 0,08 mm e 0,12 mm, o que corresponde aproximadamente a 210 até 300 LPI. Essa distância permite que cada ponto atinja a superfície, gere a microfratura necessária e dê espaço para o calor se dissipar sem quebrar o ponto vizinho. O resultado ao toque é uma gravação suave, fosca e perfeitamente uniforme.
O uso de assistência de ar: desligar ou manter ligado?
Na grande maioria dos trabalhos de corte e gravação a laser, o uso do Air Assist é considerado obrigatório para evitar chamas, queimar bordas e manter as lentes ópticas limpas. No entanto, quando entramos no território do vidro, a história muda ligeiramente de figura.
O mecanismo de marcação do vidro depende de um choque térmico localizado gerado pela queima da camada escura de tinta. Se você injetar um fluxo de ar comprimido muito violento diretamente no ponto focal, você resfria a tinta no exato milissegundo em que ela precisa atingir o pico de temperatura para afetar o vidro. Em muitos casos, o excesso de ar frio faz com que a tinta simplesmente descasque ou voe da peça antes de transferir energia térmica suficiente para a gravação ocorrer.
A recomendação prática para vidro é desligar totalmente o fluxo forte de ar comprimido ou manter apenas um fluxo mínimo de proteção, conhecido como sopro residual, unicamente para evitar que vapores de tinta subam e fiquem grudados na lente protetora do seu módulo. Nunca aponte bicos de alta pressão contra peças de vidro durante o processo.
Ajuste milimétrico de foco
O foco preciso é o coração da gravação em qualquer equipamento de corte e gravação a laser. Em chapas de compensado ou placas planas de acrílico, você encosta o bloco de calibração que veio com a máquina e o trabalho está pronto para começar. Em peças de vidro, você precisa redobrar o cuidado.
Vidros decorativos e garrafas artesanais raramente são cem por cento retos. Eles costumam ter variações de espessura de quase meio milímetro de uma ponta à outra. Se o foco do laser estiver ajustado com folga excessiva, essa pequena variação de relevo faz o feixe sair do ponto ideal, resultando em partes da imagem gravadas com força e outras partes totalmente apagadas.
Em superfícies planas, como painéis de vidro e portas de molduras, utilize o gabarito de foco do fabricante sempre em cima da área pintada, e não na borda crua do vidro. Caso a peça apresente uma leve curvatura côncava ou convexa, tire a medida média de foco exatamente no ponto central da imagem que será gravada. Assim, a variação de distância nas pontas extremas do desenho não ultrapassa a profundidade de campo útil da sua lente.
Se a sua intenção for criar um preenchimento um pouco mais leitoso e suave, existe um macete avançado que muitos profissionais usam: desfocar intencionalmente o cabeçote em cerca de 0,5 mm para cima. Isso aumenta sutilmente a largura do feixe de luz, cobrindo uma área maior a cada passada e reduzindo as chances de você enxergar linhas individuais de varredura no desenho final.
Gravação em copos, taças e garrafas com eixo rotativo
Gravar uma placa plana apoiada na bancada é simples, mas o mercado mais lucrativo da personalização em vidro está nos copos de cerveja, taças de vinho e garrafas de bebidas premium. Para trabalhar com esses formatos circulares, o uso de um eixo rotativo, seja ele de roletes ou de mandril, é um acessório indispensável.
Antes de pensar em enviar o arquivo para a máquina, o primeiro passo é certificar-se de que a geratriz da peça cilíndrica está rigorosamente paralela ao trilho do eixo X do seu laser. Copos do tipo caldereta e garrafas cônicas têm a boca mais larga do que a base. Se você colocar um copo desse tipo diretamente sobre os roletes normais do eixo rotativo, o laser ficará focado na boca do copo e totalmente fora de foco no fundo. Você precisa usar suportes de elevação na base da garrafa para nivelar a linha de gravação com uma régua de nível de bolha.
Outro detalhe crítico ao trabalhar com eixos rotativos é a aceleração mecânica configurada no software. Copos de vidro vazios são leves e lisos. Quando o eixo rotativo gira bruscamente para mudar de linha de varredura, a inércia faz o copo patinar sobre os roletes de borracha, desajustando completamente as coordenadas da gravação.
Para resolver a patinação, utilize dois truques simples de oficina. O primeiro é preencher o interior do copo ou garrafa com água fria, areia limpa ou pequenas esferas de aço antes de gravar. O peso extra ancora a peça com firmeza contra os roletes de borracha. O segundo truque é reduzir a aceleração do eixo rotativo nas configurações internas do firmware da sua controladora CNC, garantindo movimentos suaves de início e parada sem trancos.
Cuidado especial com taças de cristal e vidros extremamente finos. Peças muito nobres contêm composições minerais diferentes do vidro comum de garrafa e reagem de forma violenta a variações de temperatura. Se você gravar uma taça de vinho fina com velocidade baixa e potência média, ela pode estalar inteira na sua frente devido ao estresse térmico mecânico. Nesses casos, prefira sempre o laser com menos potência, velocidades de passagem mais altas e uma camada de tinta perfeitamente uniforme.
Preparação de arquivos e artes gráficas
A conversão da imagem no computador precisa respeitar a natureza do vidro. O vidro não aceita bem tons de cinza contínuos como a madeira maciça. Na madeira, o laser queima mais fundo para tons escuros e apenas tosta a superfície para tons claros. No vidro, ou a superfície lasca de forma microscópica ou ela permanece intocada.
Portanto, artes em preto e branco puro, vetores de alto contraste e silhuetas bem delimitadas sempre entregam resultados superiores aos de fotografias realistas. Textos com fontes excessivamente finas, menores do que 8 pontos, podem desaparecer ou quebrar durante a lavagem da peça. Letras sólidas, linhas nítidas e logotipos com traços firmes garantem uma leitura visual nítida a metros de distância.
Se você realmente precisa gravar uma foto no vidro, processe o arquivo em softwares como o Imag-R ou utilize as opções de pontilhismo do LightBurn, como os algoritmos Jarvis, Atkinson ou Dither. Esses algoritmos transformam os tons de cinza em micropontos individuais espaçados. Como os pontos ficam separados por frações de milímetro, o vidro não superaquece e você cria a ilusão de profundidade tonal sem destruir a estrutura física da peça.
Lembre-se sempre de inverter a imagem se você estiver gravando na face traseira de uma placa de vidro transparente. Gravar espelhado por trás de placas decorativas e troféus deixa a face frontal lisa e brilhante, enquanto o desenho ganha um aspecto tridimensional sofisticado quando visto pela frente.
Procedimento de limpeza e acabamento
Depois que a sua máquina finalizar o trabalho, resista à tentação de tocar a gravação imediatamente com os dedos desprotegidos. O processo de quebra da camada superficial gera minúsculos cacos microscópicos de vidro que ficam presos sobre a tinta queimada. Passar o dedo seco nessa etapa pode causar microcortes incômodos na pele.
Espere a peça esfriar por cerca de dois minutos para garantir que as tensões térmicas do material se estabilizem por completo. Em seguida, leve a peça diretamente para a pia.
Se você usou tinta têmpera, basta molhar com água morna e esfregar suavemente com uma esponja macia embebida em detergente líquido. Não use palha de aço ou escovas duras de náilon para não arranhar a área virgem do vidro que não foi gravada. A tinta se soltará com facilidade, revelando a marcação esbranquiçada e opaca por baixo.
Se você optou pelo spray preto fosco, umedeça um pano de microfibra limpo com um pouco de álcool isopropílico ou acetona e passe firmemente sobre a superfície até dissolver todo o pigmento. Finalize com água e detergente neutro para eliminar qualquer cheiro residual de solvente químico.
Com a peça lavada e completamente seca, avalie o resultado visual contra uma luz indireta. O vidro deve apresentar uma textura visual fosca contínua, homogênea e sem pontos falhados. Ao passar a ponta do dedo de leve, a textura deve parecer aveludada ao toque, e não áspera como se estivesse esfarelando pedaços de vidro. Se a peça parecer arenosa e soltar pó branco na mão, significa que você usou potência em excesso ou linhas sobrepostas demais na configuração do trabalho.
Dicas de segurança essenciais
Trabalhar com gravação em vidro com módulos de luz aberta de laser diodo exige respeito aos procedimentos básicos de segurança da oficina.
O comprimento de onda de 450nm é devastador para a visão humana. Quando o feixe azul bate na superfície de vidro pintada, uma parte considerável dessa luz não é absorvida e acaba refletida em múltiplos ângulos ao redor da bancada. Nunca confie apenas na tampa de acrílico alaranjada ou esverdeada que vem montada na ponta do módulo laser. Sempre utilize óculos de proteção certificados para a faixa de proteção óptica correspondente ao seu equipamento durante cem por cento do tempo de operação.
Tenha atenção redobrada com os vapores gerados pela queima das camadas químicas de cobertura. A queima de tintas spray, pigmentos sintéticos e fitas adesivas sob a alta temperatura do laser emite compostos orgânicos voláteis que não devem ser inalados. Garanta que a sua máquina opere dentro de um gabinete fechado com sistema de exaustão jogando o ar para o ambiente externo através de dutos flexíveis, ou instale a máquina em uma área aberta com circulação contínua de ar fresco.
Seguindo com atenção cada uma dessas etapas, ajustando a densidade de linhas, dosando a potência para não fritar o material e preparando uma camada de absorção fina e regular, você transforma a sua máquina de diodo comum em uma ferramenta capaz de personalizar produtos de vidro com alto padrão profissional e custo mínimo de operação.