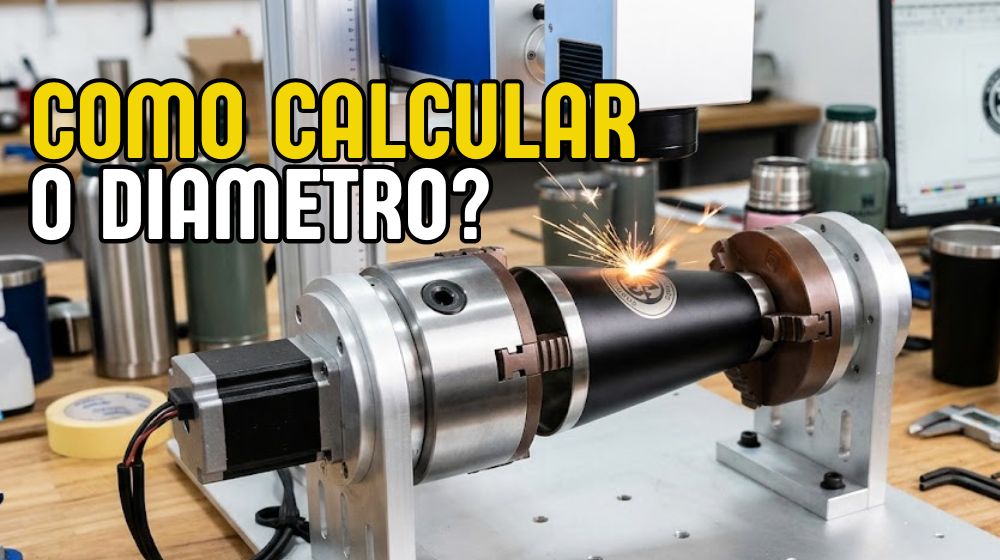
Aprenda como fazer gravação a laser e corte a laser profissional no eixo rotativo de sua máquina CNC sem erros. Quem trabalha com personalização de brindes sabe que copos e garrafas térmicas lideram as vendas o ano inteiro. Só que quase todo mundo que começa a gravar peças cônicas passa pela mesma frustração: você recebe um vetor perfeito do cliente, com um logotipo redondo e simétrico, coloca a peça no dispositivo rotativo e, ao final do trabalho, o círculo virou um ovo ou a base do desenho saiu completamente estrangulada.
Perder um copo térmico de inox caro porque a arte ficou deformada dói no bolso e atrasa a produção. Muita gente acha que o problema está no motor de passo, na correia folgada ou em algum defeito no software de controle. Na maioria esmagadora dos casos, o equipamento está funcionando perfeitamente. O problema é puramente geométrico e físico.
Vamos conversar com calma sobre o que realmente acontece quando tentamos estampar um plano bidimensional em um tronco de cone tridimensional, e como você pode dominar de vez esse processo, seja usando Fiber Laser, Laser CO2 ou Diodo, controlados por LightBurn ou EzCad.
A raiz do problema: por que o desenho deforma em superfícies cônicas
Para resolver uma falha na oficina, primeiro você precisa entender a mecânica da coisa. Imagine que você pegou uma folha de papel retangular, desenhou um quadrado perfeito nela e tentou enrolar essa folha em volta de uma garrafa completamente cilíndrica, como um tubo de PVC. A folha assenta perfeitamente, sem rugas, e as pontas se encontram em linha reta.
Agora, tente pegar essa mesma folha retangular e envolver um copo cônico, daqueles clássicos tipo Stanley ou de cerveja. O papel simplesmente não assenta direito. Ele dobra, enruga ou a ponta sobe em curva. Isso acontece porque a circunferência do topo do copo é muito maior do que a circunferência da base.
Quando o eixo rotativo gira, ele gira por passos angulares. Digamos que o motor dê um giro de trinta graus. Na borda superior do copo, onde o diâmetro é de 85 milímetros, esse giro de trinta graus percorre uma distância linear em milímetros consideravelmente maior do que na parte de baixo, onde o diâmetro talvez seja de 60 milímetros.
Se o feixe de laser percorre o desenho assumindo que a superfície é plana ou um cilindro uniforme, a imagem fatalmente sairá distorcida. A parte inferior do logotipo sofrerá uma compressão horizontal severa, enquanto a parte superior vai parecer esticada. Além disso, as linhas que deveriam ser horizontais começam a curvar para baixo nas extremidades, gerando o famoso efeito de sorriso invertido ou trapézio forçado.
Compensação geométrica no vetor: a matemática prática sem complicação
Existem duas formas de lidar com essa distorção: deixar o software fazer o cálculo com ferramentas nativas ou fazer a compensação manual no arquivo vetorial antes de enviar para o trabalho.
A matemática por trás da correção é simples e se baseia na proporção entre os dois diâmetros da área onde a arte será gravada. Você não precisa medir o copo inteiro de ponta a ponta; o que interessa para nós é exatamente a região que receberá o feixe de laser.
Pegue um paquímetro confiável. Encontre o ponto mais alto onde a gravação vai encostar e meça o diâmetro externo. Vamos chamar essa medida de Diâmetro Superior (Ds). Em seguida, localize o ponto mais baixo onde a arte vai terminar e meça o Diâmetro Inferior (Di).
Suponha que no topo da arte o copo meça 80 milímetros e na base da arte ele meça 68 milímetros.
Para encontrar a taxa de afunilamento, divida o diâmetro menor pelo diâmetro maior:
68 dividido por 80 resulta em 0,85.
Isso significa que a parte de baixo da sua peça tem 85% do perímetro da parte de cima. Logo, se o seu desenho for enviado reto como um retângulo, a base dele sofrerá um esmagamento proporcional a essa diferença.
Para neutralizar isso no vetor, você precisa fazer o inverso: transformar seu desenho retangular em um formato trapezoidal antes da gravação. A base inferior do seu desenho precisa ser alargada no arquivo para que, ao ser gravada em uma área que gira menos linearmente, ela termine no tamanho correto na peça física.
No CorelDraw, Illustrator ou Inkscape, você pode aplicar um efeito de envelope ou deformação em perspectiva. Se a proporção deu 0,85, você precisa compensar a largura da base aplicando o fator inverso (1 dividido por 0,85, que dá aproximadamente 1,176, ou seja, alargar a base inferior em cerca de 17,6%) ou encolher proporcionalmente o topo.
Quando você faz essa distorção proposital no vetor, o arquivo na tela do computador parecerá estranho, aberto na base como um leque invertido. Mas quando o laser queimar no copo girando, as linhas convergirão para a vertical perfeita.
Como configurar a compensação cônica no LightBurn e EzCad
A boa notícia para quem opera máquinas modernas é que os softwares evoluíram bastante e muitos já trazem ferramentas específicas para evitar esse trabalho manual vetor por vetor.
No LightBurn, existe a função de projeção cônica dentro das configurações avançadas do eixo rotativo ou na ferramenta de deformação de superfície. Ao abrir a janela de configuração do rotativo, você seleciona se está usando mandril ou rolos e insere os valores de diâmetro.
Nas versões atuais, ao selecionar a ferramenta de deformação cônica, o programa pede três medidas fundamentais: o diâmetro maior, o diâmetro menor e o comprimento entre essas duas medições ao longo da lateral do copo. Com esses três parâmetros, o próprio motor interno do LightBurn projeta a malha vetorial de forma matemática sobre o cone virtual. O vetor que você desenhou reto continua visualmente reto na sua área de trabalho, mas o comando enviado aos motores de passo compensa a velocidade e o deslocamento em tempo real.
Já no EzCad2, comum em Fiber Lasers para gravação de metais, a abordagem tradicional exige um pouco mais de cuidado. O EzCad mais antigo trabalha nativamente pensando em cilindros planos por meio do módulo RotaryMark ou LaserMark.
Se você estiver em uma versão clássica do EzCad que não possui a opção de cálculo cônico nativo, o caminho mais seguro e profissional é aplicar a deformação vetorial em envelope ainda no Corel ou Illustrator antes de exportar o arquivo em DXF ou PLT para o EzCad.
Se você usa versões mais recentes do EzCad3, o recurso de mapeamento 3D já permite carregar arquivos de projeção cônica inserindo os raios superior e inferior diretamente na janela de marcação rotativa, distribuindo as fatias de gravação conforme a conicidade da peça.
Alinhamento da linha de centro e inclinação do dispositivo rotativo
Mesmo que o seu cálculo vetorial esteja milimetricamente correto, o trabalho pode ficar arruinado se você errar na bancada física. Esse é o ponto onde vejo a maioria das pessoas quebrando a cabeça sem entender o motivo das falhas.
Quando você grava uma peça plana em uma chapa de MDF, acrílico ou chapa de inox, a distância entre a lente focal e o material é rigorosamente a mesma em qualquer ponto da área de trabalho. Em um cilindro perfeito bem nivelado, a linha central mais alta do tubo também fica sempre na mesma altura em relação à lente ao longo de todo o comprimento do cilindro.
Porém, em um copo cônico apoiado horizontalmente, a ponta larga fica mais alta do que a ponta estreita.
Se você colocar o copo reto no mandril sem nenhuma inclinação e puxar o foco no meio do desenho, o que vai acontecer?
O topo do copo estará muito perto da lente, fora de foco.
O meio estará no foco ideal.
A base do copo estará longe da lente, completamente fora de foco.
O resultado é desastroso: na parte superior o laser queima com uma espessura de traço, no centro queima perfeito com contraste limpo, e na base o laser perde densidade de potência, não remove a tinta ou deixa marcas borradas e esbranquiçadas.
Para corrigir isso, a regra de ouro é: a geratriz superior da peça precisa estar perfeitamente nivelada com o plano horizontal da máquina. Em termos práticos de oficina: a linha de cima do copo, exatamente onde o raio laser vai bater, precisa formar uma linha reta paralela à mesa de trabalho.
Se o seu dispositivo rotativo for de mandril (com castanhas de aperto interno ou externo), a própria base do rotativo precisa ter ajuste de inclinação angular. Você solta a trava da base articulada e inclina o corpo do motor para baixo até que, ao passar uma régua de nível ou medir com o paquímetro, a superfície superior do copo fique rigorosamente na mesma distância em relação à lente focal, da boca até o fundo.
Se você utiliza um rotativo de rolos, a lógica é idêntica. Quase todos os bons rotativos de rolo possuem um suporte de apoio traseiro com ajuste de altura por rosca ou fuso. Você levanta a base menor do copo até compensar o ângulo do cone.
Depois de inclinar, faça a checagem manual: meça a distância da ponta do bico do laser (em máquinas CO2) ou da lente galvo (em máquinas Fiber) até o copo no ponto inicial da gravação. Depois, mova o cabeçote ou meça no ponto final da gravação. A distância focal tem que ser exatamente idêntica em ambos os extremos. Se der meio milímetro de diferença em lentes de foco curto, você já começará a notar perda de definição e alteração na tonalidade da queima.
Ajuste fino da linha de centro (Centerline)
Outro erro físico recorrente é não posicionar o topo da curva do copo exatamente sob o centro do feixe.
Em sistemas galvométricos com espelhos móveis (como as Fiber Lasers), o feixe precisa incidir no ponto morto superior da circunferência. Se o copo estiver deslocado cinco milímetros para a frente ou para trás em relação ao eixo focal central do cabeçote galvo, o feixe atingirá a lateral da curva em ângulo oblíquo.
Bater em ângulo oblíquo significa perder potência efetiva, esticar o feixe em formato elíptico e gerar sombras indesejadas na borda das letras pequenas. Utilize sempre a luz guia vermelha da máquina para percorrer a extensão do copo de ponta a ponta enquanto gira manualmente para garantir que a linha vermelha permaneça cravada no ponto mais alto da peça o tempo todo.
Resolução, passos por rotação e a eliminação de sobreposições visíveis
Agora que o vetor está compensado e a peça está nivelada no foco, entramos no terceiro pilar: a configuração mecânica e eletrônica dos passos por rotação e a divisão de blocos de queima.
O eixo rotativo substitui um dos eixos lineares da sua máquina (geralmente o eixo Y em mesas de coordenadas, ou um eixo auxiliar dedicado em sistemas galvo). O driver do motor de passo precisa saber com precisão cirúrgica quantos micropassos elétricos equivalem a uma volta completa de 360 graus do mandril.
Se o parâmetro de passos por rotação estiver descalibrado, tudo o que você fizer sairá esticado ou esmagado no sentido do giro, mesmo em peças cilíndricas comuns.
Para calibrar o rotativo com mandril:
Marque um ponto de referência com fita crepe no corpo do mandril e na carcaça fixa.
No software, mande o comando para o eixo girar exatamente uma volta completa (360 graus).
Observe se o traço voltou com precisão absoluta para o ponto de partida. Se girou menos de uma volta ou deu mais de uma volta, você precisa ajustar a relação de pulsos por volta nas configurações do driver ou no campo de passos por rotação do programa.
Depois de garantir que 360 graus são realmente 360 graus físicos, você precisa atentar para o diâmetro inserido no software. No caso do copo cônico gravado por módulos de fatiamento (Split Mark), o diâmetro que você informa define a velocidade angular do giro a cada fatia.
Em sistemas onde a gravação é feita em blocos contínuos enquanto o copo gira, surgem duas dores de cabeça muito comuns: linhas de sobreposição aparentes (onde o laser queima duas vezes na mesma emenda) ou faixas vazias sem queima entre as fatias.
Para evitar essas marcas feias de transição:
Primeiro, mantenha o tamanho da fatia (Split Size ou Banding) equilibrado. Em máquinas Fiber com lentes de 110x110 mm ou 150x150 mm, trabalhar com fatias entre 0,2 mm e 1,0 mm costuma entregar uma transição muito mais suave do que tentar queimar blocos largos de 5 mm de uma vez só em superfícies curvas. Quanto menor a curvatura do copo ou quanto mais acentuado o cone, mais estreita deve ser a fatia para que o feixe não queime fora da zona focal útil do espelho.
Segundo, observe o preenchimento de hachura (Hatch). Se você usa hachura cruzada com linhas muito espaçadas, a vibração natural da aceleração e desaceleração do motor de passo ao reposicionar o copo pode criar padrões ondulados visíveis. Uma velocidade de varredura moderada (geralmente entre 1000 mm/s e 2000 mm/s em Fiber, dependendo da fonte laser) combinada com um intervalo de linha de 0,03 mm a 0,05 mm costuma garantir cobertura uniforme sem remoção excessiva de material base.
Terceiro, verifique a folga mecânica (Backlash). Se a correia que liga o motor de passo às castanhas do mandril estiver frouxa, cada vez que o rotativo mudar o sentido de giro ou parar para queimar uma linha, haverá um pequeno atraso mecânico. Esse milésimo de segundo em que o motor gira mas o copo fica parado por causa da folga gera uma queima duplicada no mesmo ponto, criando uma linha escura e profunda que arruína o acabamento visual. Deixe as correias tensionadas adequadamente, sem forçar os rolamentos, mas sem folga perceptível ao toque manual.
A importância do teste prático controlado
Não queime um copo original logo de cara se você estiver trabalhando com um modelo novo que nunca gravou antes. O método mais econômico e inteligente para validar suas compensações é ter na oficina um copo de descarte pintado de preto fosco com tinta spray barata, ou cobrir a lateral do copo com fita crepe larga de boa qualidade.
Configure sua máquina com potência muito baixa, apenas o suficiente para queimar a fita crepe ou vaporizar a camada fina de tinta spray, sem agredir o metal do copo.
Grave uma escala de controle simples: um quadrado de 30x30 milímetros ou um círculo perfeito de 40 milímetros contendo uma cruz no centro.
Quando o laser terminar a gravação de teste na fita:
Retire o copo e use o paquímetro ou uma fita métrica flexível de costura para medir as dimensões reais da queima sobre a superfície curva.
Verifique se a altura e a largura do quadrado continuam com os mesmos 30 milímetros.
Verifique se os quatro braços da cruz central mantiveram os 90 graus exatos entre si.
Se a base do quadrado tiver 28 milímetros em vez de 30, você já sabe exatamente quantos por cento ainda precisa abrir na compensação do trapézio no vetor ou ajustar no parâmetro cônico do programa. Faça a correção no arquivo, dê mais uma passada de teste na fita crepe e, assim que o desenho sair matematicamente idêntico ao projeto original, limpe a peça e execute o trabalho final no produto do cliente com total segurança.
Resumo do fluxo de trabalho sem erros
Para fixar todo esse processo no dia a dia da sua oficina e nunca mais perder copos caros, crie o hábito de seguir sempre este checklist simples antes de apertar o botão de iniciar:
Meça o diâmetro inicial e final da área exata onde a arte será gravada.
Faça o cálculo da proporção e aplique a compensação cônica no software ou na distorção vetorial.
Instale o copo no eixo rotativo e incline a base física até que a linha superior do copo esteja absolutamente horizontal em relação à mesa.
Verifique e unifique a distância focal tanto na boca quanto no pé da arte com o paquímetro ou gabarito de foco.
Confira se o ponto mais alto da peça está perfeitamente alinhado sob a linha central do feixe laser.
Certifique-se de que a resolução de passos por rotação do motor está calibrada para giros de 360 graus exatos.
Mantenha o tamanho das fatias de gravação curto o suficiente para evitar marcas de transição entre os passos do motor.
Faça uma queima rápida de baixa potência em fita crepe para checar a geometria com paquímetro antes de queimar a peça definitiva.
Dominar a gravação no eixo rotativo em peças cônicas é um divisor de águas para qualquer profissional do corte e da gravação a laser. Quando você domina esses ajustes e elimina de vez os logotipos tortos e esmagados, sua produtividade aumenta, o desperdício cai a zero e você passa a entregar um padrão de acabamento que a concorrência amadora simplesmente não consegue alcançar.